


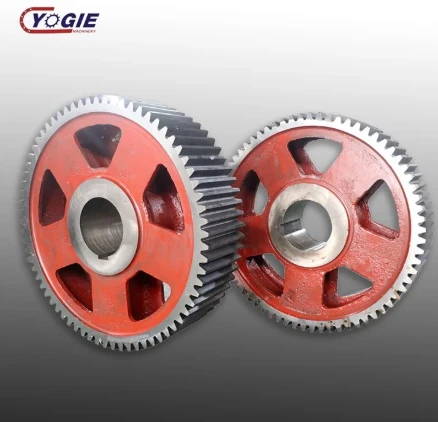
Et stort cylindrisk tandhjul er et cylindrisk tandhjul med lige tænder med en stigningsdiameter typisk over 500 mm, der ofte når 2, 3 eller endda 10+ meter i de største industrielle applikationer. I modsætning til små præcisionsgear, der produceres i partier til gearkasser og motorer, er store cylindriske tandhjul næsten altid specialfremstillede, fremstillet et ad gangen eller i meget små mængder og designet til at håndtere det ekstreme drejningsmoment og tunge belastninger af tungt industrielt maskineri. De er arbejdshestene inden for kraftoverførsel i minedrift, cement, stål, energi og tung konstruktion - tandhjulene, der drejer kuglemøller, roterovne, minehejseværker, valseværker og krandrev. Fordi de fungerer under høje belastninger, ofte i barske miljøer med støv-, fugt- og stødbelastninger, og fordi et enkelt gearfejl kan lukke en hel produktionslinje ned i flere uger, fremstilles store cylindriske tandhjul efter strenge standarder med omhyggelig kontrol af materiale, varmebehandling, tandgeometri og inspektion på hvert trin.
Materialer og blankforberedelse
Materialevalget afhænger af belastning, hastighed og miljø, men de tre hovedkategorier er støbestål, smedet stål og støbejern. Støbte stålkvaliteter som ZG45, ZG40Cr og ZG42CrMo er de mest almindelige til meget store tandhjul - de kan støbes til næsten enhver størrelse og form, giver god styrke og sejhed og er mere økonomiske end smedninger ved store diametre. Til de højest belastede applikationer såsom minehejseværker og valseværker foretrækkes smedede stålkvaliteter som 42CrMo, 40CrNiMo og 18CrNiMo7-6 - smedning justerer metalkornstrømmen med spændingsmønstrene, hvilket giver overlegen træthedsmodstand og slagstyrke sammenlignet med støbegods. Støbejern (HT250, HT300) bruges kun til lav hastighed, let belastning eller omkostningsfølsomme applikationer, hvor støbejerns dæmpningsegenskaber er gavnlige.
Blank forberedelse er det første kritiske trin. For støbte gear starter processen med mønsterfremstilling og sandstøbning, ofte ved hjælp af computerstørkningssimulering til at forudsige og forhindre krympningshulrum, porøsitet og andre støbedefekter. Det smeltede stål smeltes omhyggeligt for at kontrollere den kemiske sammensætning, hældes i formen og får lov til at størkne langsomt under kontrollerede forhold. For ekstremt store tandhjul - stigningsdiametre på 4,5 meter og derover - er segmenteret støbning almindelig, med gearet støbt i to, fire eller flere stykker, der senere boltes sammen; over 8 meter er næsten alle tandhjul med store omkredse støbt i segmenter for at overvinde grænser for støbning, transport og installation. For smedede tandhjul starter processen med en barre eller barre, der opvarmes og smedet på en presse eller hammer for at nedbryde den støbte struktur, derefter ringvalset på en radial-aksial ringvalsemaskine for at opnå den nødvendige diameter og tværsnit. Ringvalsning giver en sømløs ring med kontinuerligt, kompakt metalflow, hvilket især er vigtigt for store gearringe, der anvendes i minedrift og tung industri. Efter støbning eller smedning gennemgår emnet en indledende normaliserende eller spændingsaflastende varmebehandling for at forfine kornstrukturen, reducere indre spændinger og forberede materialet til bearbejdning.
Grov bearbejdning og tandskæring
Når emnet er klar, begynder grovbearbejdning på en stor CNC drejebænk eller vertikal drejebænk (VTL). Den ydre diameter, indvendige boring, flade og eventuelle monteringsfunktioner såsom bolthuller, kilespor og boltcirkler drejes og bores til næsten endelige dimensioner, hvilket efterlader et lille bearbejdningsrum til efterbehandling efter varmebehandling. Målet med grovbearbejdning er at etablere nøjagtige referenceoverflader og fjerne det meste af det overskydende materiale, mens gearet stadig er i sin bløde tilstand, der er let at bearbejde. For meget store gear kan dette trin alene tage dage på en maskine, der er i stand til at svinge flere meter i diameter.
Tandskæring er kernen i tandhjulsfremstilling, og for store cylindriske tandhjul er den mest almindelige metode hobbing - en genereringsproces, hvor en roterende kogeplader og tandhjulsemnet roterer i et synkroniseret forhold, hvor kogepladen fødes aksialt hen over fladebredden for gradvist at skære alle tænderne. Kogeplader er effektivt, præcist og alsidigt, og moderne store kogeplader bruger hårdmetalkogeplader til at skære selv hårde eller seje materialer ved høje tilspændingshastigheder. Til tandhjul med et meget stort modul (over 20 mm eller deromkring), kan en profilfræser først bruges til at ru tandmellemrummene ud, fjerne 70 % eller mere af savværket, før gnidning eller formning afslutter profilen - dette reducerer slid på den dyre efterbearbejdningsfræser og fremskynder den samlede proces. Gear formning, som bruger en frem- og tilbagegående tandhjulsformet fræser, bruges til indvendige gear, klynge gear og tandhjul, der ikke kan hobes på grund af interferens. Efter tandskæring er gearet i sin bløde, halvfærdige tilstand, med tandprofilen tæt på den endelige dimension, men endnu ikke hærdet - og det er klar til det mest kritiske trin i hele processen: varmebehandling.
Varmebehandling
Varmebehandling er det, der forvandler et groft formet stykke stål til et gear, der er i stand til at bære tunge belastninger i årevis uden fejl. Målet for store gear er næsten altid en hårdhedsgradient "hård udvendigt, hårdt indvendigt" - en hård, slidstærk tandoverflade, der modstår pitting og slid, kombineret med en sej, duktil kerne, der kan absorbere stødbelastninger og modstå tandbrud. Dette opnås i to trin. Først gennemgår hele gearet quenching og temperering (også kaldet QT eller quenched and tempered): gearet opvarmes til 850-880 grader, bratkøles i olie eller vand for at hærde kernen, derefter hærdes ved 550-600 grader for at aflaste stress og opnå en kerne-slaghårdhed på over 280-32 HRC med en god kernestyrke på 10-32 HRC. sejhed. Dette giver gearet den baseline styrke og sejhed, det har brug for som en strukturel komponent.
For det andet hærdes tandoverfladerne selektivt ved hjælp af en af to hovedmetoder. Induktionshærdning sender en højfrekvent elektrisk strøm gennem en spole placeret rundt om hver tand eller hele gearets omkreds, opvarmer tandoverfladen hurtigt til austenitiserende temperatur, hvorefter den slukkes med vand eller polymerspray. Dette giver en hård sag på 45-50 HRC til en kontrolleret dybde, typisk 2-5 mm, mens kernen forbliver sej. Induktionshærdning er hurtig, ren og udbredt til store støbestålgear i minedrift og cement. Karburering - opvarmning af gearet i en kulstofrig atmosfære, så kulstof diffunderer ind i tandoverfladen, og derefter bratkøling - producerer et endnu hårdere tilfælde på 58-62 HRC med fremragende slid- og pitmodstand og foretrækkes til de højest belastede smedede stålgear såsom dem i valseværker og højhastighedsgearkasser. Udfordringen med begge metoder på store gear er forvrængning - ujævn opvarmning og bratkøling kan få gearet til at vride sig, ændre tandgeometri og udløb. Erfarne producenter kontrollerer forvrængning gennem omhyggelig fastgørelse, kontrollerede opvarmnings- og afkølingshastigheder og ved at efterlade tilstrækkelig bearbejdningsmængde efter varmebehandling til færdigslibning. Et gear, der forvrænger for meget, kan være umuligt at redde, hvorfor varmebehandlingsprocesstyring er en af de vigtigste differentiatorer mellem gearproducenter.
Afslut bearbejdning og slibning
Efter varmebehandling er gearet aldrig helt den samme form, som det var før - termisk udvidelse og sammentrækning, faseændringer i stålet og resterende spændinger forårsager alle en lille forvrængning. For store gear, der kører ved høj hastighed eller overfører høj effekt, skal denne forvrængning korrigeres, og gearslibning er standardmetoden. En stor tandsliber bruger et snekkehjul (genererer slibning) eller et formhjul (profilslibning) til at fjerne en lille mængde materiale fra hver tandflanke, hvilket genskaber den korrekte evolvente profil, bly (tandjustering på tværs af fladebredden) og stigningsnøjagtighed. Slibning efter varmebehandling er effektivt obligatorisk for gear med store moduler - det eliminerer forvrængning, opnår præcisionsgrader på 6 eller bedre (ISO 1328 / AGMA) og giver en overfladefinish under Ra 1,6 μm, hvilket reducerer friktion, støj og pitting under drift. For gear med lav præcision og meget stor omkreds, der arbejder ved lav hastighed, kan slibning erstattes af håndskrabning eller lapning, men for ethvert gear i et drev med høj belastning eller høj hastighed er slibning standarden.
Ud over tandslibning omfatter finishbearbejdning gendrejning af boringen og den ydre diameter på en VTL for at korrigere enhver forvrængning fra varmebehandling, genboring eller oprømning af monteringshuller, afgratning af alle tandkanter og hjørner (skarpe grater ved tandspidserne er en almindelig kilde til spændingskoncentrationer og kan forårsage revner), som f.eks. For meget store segmenterede tandhjul samles segmenterne på en fikstur, bolteforbindelserne justeres omhyggeligt og tilspændes, og hele det samlede gear er færdigbearbejdet og slebet som en enhed for at sikre, at tandprofilen er kontinuerlig og nøjagtig på tværs af samlingerne. Dette monterings-og-slibningstrin er kritisk - et segmenteret gear, der ikke er slebet efter samling, vil have forkerte tænder ved leddene, hvilket forårsager vibrationer, støj og for tidligt slid.
Kvalitetskontrol og inspektion
Store cylindriske tandhjul er dyre, missionskritiske komponenter, og grundig inspektion på hvert trin er det, der sikrer, at de yder pålideligt under drift. Efter støbning eller smedning gennemgår emnet kemisk sammensætningsanalyse (spektrometri), ultralydstestning for at detektere intern porøsitet eller indeslutninger og dimensionskontrol. Efter grovbearbejdning verificeres alle referenceflader og tandforbearbejdningsdimensioner. Efter varmebehandling kontrolleres hårdheden på både tandoverfladen og kernen (ved hjælp af en Rockwell- eller Brinell-tester, og nogle gange en mikrohårdhedsgennemgang for at verificere hylsterdybden), og magnetisk partikel- eller farvestofgennemtrængningsinspektion bruges til at detektere overfladerevner fra bratkøling. Efter færdigslibning gennemgår gearet fuld geometrisk inspektion: tandprofil (involut) fejl, ledning (tandjustering) fejl, pitch fejl og kumulativ pitch fejl, runout og tandtykkelse - alt sammen målt på en koordinat målemaskine (CMM) eller et dedikeret gear målecenter. Resultaterne sammenlignes med den specificerede nøjagtighedsgrad, typisk ISO 1328 grad 6 til 9 for store industrigear, med grad 6 eller bedre for højhastigheds- eller højpræcisionsdrev.
For gear, der kører ved høj hastighed, kan der udføres en dynamisk balancetest for at sikre, at gearet roterer uden for store vibrationer. For gear med kilespor eller bolteforbindelser verificeres monteringen og justeringen af monteringsfunktionerne. Alle inspektionsresultater er dokumenteret i en materiale- og inspektionsrapport, der følger med gearet - for store specialudstyr er denne rapport lige så vigtig som selve gearet, fordi det giver slutbrugeren tillid til materialet, varmebehandlingen og den geometriske nøjagtighed. En velrenommeret producent vil også levere materialetestcertifikater fra støberiet eller smedjen, varmebehandlingsdiagrammer, der viser de faktiske anvendte tid-temperatur-cyklusser og fulddimensionelle inspektionsrapporter. Når du køber et gear, der kan koste titusindvis af dollars og skal køre i 10-20 år, er den dokumentation ikke valgfri.
Industrielle applikationer
Store cylindriske tandhjul finder deres hjem i det tungeste industrimaskineri, hvor højt drejningsmoment, lav hastighed og pålidelig drift under barske forhold er prioriteret. Inden for minedrift driver de kuglemøller og SAG-møller (semi-autogene slibemøller), der knuser malm, minehejser, der løfter malm og personale fra dybe skakter, knusere, transportører og slæbegravemaskiner. Et enkelt gear med stor omkreds på en kuglemølle med en diameter på 10 meter kan veje 20-40 tons og overføre adskillige megawatt strøm, kørende 24 timer i døgnet i årevis - og en fejl betyder, at hele møllen stopper, hvilket koster minen hundredtusindvis af dollars om dagen i tabt produktion. I cementfabrikker driver store tand- og omkredsgear roterovne (de lange, langsomt roterende cylindre, hvor kalksten brændes til klinker), råstofmøller, kulmøller og færdigslibningsmøller. Disse gear fungerer i støvede miljøer med høje temperaturer og skal håndtere termisk udvidelse af ovnskallen, samtidig med at de bevarer nøjagtigt tandindgreb.
I stål- og metallurgisk industri driver store tandhjul valseværker (både varm- og koldvalsning), kontinuerlige hjul, sakse og glattejern - applikationer med høje stødbelastninger, hyppige lastvendinger og krævende præcisionskrav. Smedede stål karburerede gear er almindelige her på grund af de ekstreme kontaktspændinger på valseværksdrev. Inden for byggeri og tung teknik bruges store tandhjul i bæltekraner, tårnkraner, gravemaskiner, tunnelboremaskiner og pælemaskiner - ofte i form af store svinglejer og drivgear, der skal klare både rotation og tunge strukturelle belastninger. Ved elproduktion findes store gear i vindmøllegearkasser (selvom disse oftere er spiralformede eller planetariske), hydroelektriske turbineregulatorer og -porte, varmekraftværks kedelfødepumper og i drivtogene på store skibe og marine fremdriftssystemer. I olie- og gasindustrien driver store gear mudderpumper, kompressorer og boreudstyr. På tværs af alle disse industrier er den røde tråd, at store cylindriske tandhjul er valgt for deres enkelhed, pålidelighed og evne til at overføre enormt drejningsmoment ved lav hastighed - og de er specialfremstillet til at matche den nøjagtige belastning, hastighed og pladsbegrænsninger for hver applikation.
Konklusion
Store cylindriske tandhjul er blandt de mest krævende komponenter i den tunge industri - specialbygget, et ad gangen, til at overføre massivt drejningsmoment i de barskeste tænkelige miljøer. Deres fremstillingsproces er en omhyggeligt orkestreret sekvens: materialevalg (støbt stål til meget store og komplekse former, smedet stål til de højeste belastninger), klargøring af emner ved støbning eller ringvalset smedning, groft bearbejdning og tandskæring ved hobning eller formning, varmebehandling for at opnå den kritiske hård-overflade-hård-kerne-hårdhedsgradient ved hærdning, hærdning, hærdning, hærdning, afbrænding, afbrænding, slibning for at korrigere varmebehandlingsforvrængning og opnå den krævede præcisionsgrad og streng inspektion på hvert trin, inklusive ultralydstest, hårdhedsverifikation, magnetisk partikelinspektion og måling af fuld geargeometri. Det, der adskiller en god stor gearproducent, er ikke kun evnen til at skære tænder på et stort stykke stål - det er kontrol med støbe- eller smedekvalitet, varmebehandlingsforvrængning, slibenøjagtighed og disciplinen til at dokumentere hvert trin. Inden for minedrift, cement, stål, energi, konstruktion og marine applikationer er disse gear det kritiske led mellem motor og maskine, og deres pålidelige drift gennem årtier afhænger af, at hvert trin i den fremstillingsproces bliver korrekt. Når du specificerer et stort cylindrisk tandhjul, køber du ikke bare en komponent – du køber producentens ekspertise inden for materialer, varmebehandling og præcisionsbearbejdning, og den ekspertise er det, der afgør, om gearet kører i 20 år eller fejler i to.


