


Et stort gear til en minekuglemølle eller en cementroterovn er ikke en katalogdel. Det er normalt lavet efter en kundetegning, i en diameter fra en eller to meter op til otte meter eller mere, der vejer flere tons til snesevis af tons, og bestilles ofte i en mængde på én. Det ændrer alt ved, hvordan det er lavet. Støberiet eller smedjen skal producere et enkelt emne med god indre struktur, maskinværkstedet skal håndtere en del, der er for stor og tung til standardudstyr, og varmebehandlingsværkstedet skal kontrollere forvrængning på et massivt emne. For køberen er nøglen at arbejde med en producent, der kan tage gearet fra råmaterialet gennem den endelige inspektion under ét tag, fordi flytning af et ti-tons gear mellem butikker tilføjer omkostninger, forsinkelse og risiko.
At vælge den rigtige proces: Støbning vs smedning
Den første beslutning er, hvordan man laver blanken.Castinger standardruten for meget store gear og ringgear - smeltet stål hældes i en form, og den resulterende støbning kan udføres i ét stykke eller i segmenter. Støbning har ingen praktisk øvre størrelsesgrænse og tillader næsten-net form, men størkningsstrukturen kan indeholde porøsitet og krympning, så streng inspektion er afgørende.Smedningbruges til mindre, men tungt belastede tandhjul og tandhjul, hvor træthedsstyrken betyder mest. Et smedet emne presses under tusindvis af tons hydraulisk kraft, som lukker indre hulrum og justerer kornstrømmen; udmattelsesstyrken kan være omkring 30 % højere end en støbeækvivalent af den samme legering. For et højhastigheds-tandhjul eller et gear, der ser kraftig stødbelastning, er smedning normalt værd at betale ekstra; for et langsomt drejende gjordudstyr på en ovn er støbning det praktiske og økonomiske valg.
Materialevalg til Heavy Duty
Materialet er tilpasset belastningen, hastigheden og miljøet. De mest almindelige støbestålkvaliteter til tandhjul med store omkredse erZG45, ZG35CrMo og ZG42CrMo, medGS-34CrNiMo6specificeret til gear med højere styrke i europæisk standard. Smedede gear bruger typisk42CrMo, 40Cr, 34CrNiMo6og - hvor overfladehærdning ved karburering er påkrævet -20CrMnTi eller 20CrMo. Duktilt jern såsom QT600-3 bruges nogle gange til store gear med langsomme hastigheder, hvor omkostninger og dæmpning betyder mere end den ultimative styrke. Materialebeslutningen bør ikke tages på prisen alene: et gear, der er for blødt, vil grube og slides for tidligt, mens et gear, der er for skørt, kan knække under stødbelastning. En velrenommeret producent vil anbefale karakteren baseret på den faktiske pligt, ikke kun hvad tegningen siger.
Fremstillingssekvensen
Et stort tandhjul bevæger sig gennem en fast sekvens af operationer. Det starter med emnet - støbning eller smedning - efterfulgt af groft bearbejdning på en lodret drejebænk, der drejer flader, ydre diameter og boring inden for omkring 0,2 mm, og etablerer referencefladerne for alt, hvad der følger. Dernæst kommer tandskæring, normalt vedgear hobbingtil ydre tænder; hobbing kan håndtere moduler op til ca. 40, og gear fræsning op til 50 på meget store tandhjul. For indvendige gear eller dobbeltgear,gear formningbruges i stedet. Efter varmebehandling går hårdt tandhjul tilgearslibningfor den højeste nøjagtighed, mens tandhjul med bløde tænder kan afsluttes medbarbering eller honingfor at forbedre overfladefinish og reducere støj. Hvert trin skal rettes efter det samme henføringspunkt, fordi en fejl, der er indført ved grovbearbejdning, ikke kan rettes senere.
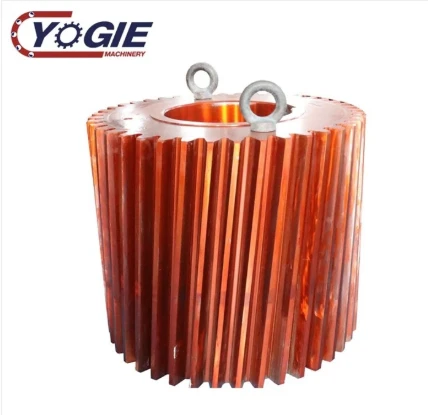
Hspise Behandling Og Tandhærdning
Varmebehandling er der, hvor et stort gear får sin reelle styrke, og det er også der, de fleste problemer opstår, hvis det gøres forkert. Støbte gear er typisknormaliseretefter støbning for at forfine kornet og lindre størkningsstress, såslukket og hærdetat nå den nødvendige hårdhed og sejhed. Smedede tandhjul går direkte til bratkøling og anløbning efter grov bearbejdning. Tandoverflader hærdes derefter ved en af flere metoder:overflade (induktion) bratkølingtil store gear, hvor kun tandflanken har brug for hårdhed,karburering og bratkølingtil højslidtandhjul ved brug af lav-carbon legeringer såsom 20CrMnTi, ellernitreringtil gear, der har brug for en hård, slidstærk overflade med minimal forvrængning. Udfordringen på et stort gear er forvrængning - et gear, der bevæger sig under bratkøling, sliber muligvis ikke rent, og et gear, der ikke er stressaflastet, kan revne under drift. Kontrolleret opvarmning, bratkølingsarmaturer og temperering umiddelbart efter bratkøling er det, der gør forskellen mellem et gear, der holder årtier, og et, der fejler på måneder.
Nøjagtighed, inspektion og standarder
Et stort gear er kun så godt som dets inspektion. Dimensionsnøjagtighed måles mod standarder som f.eksISO 1328, AGMA 2000, DIN 3962 eller GB/T 10095, der dækker tandprofil, bly, pitch, runout og backlash. På materialesiden kræver støbte tandhjulultralydstest (UT)at finde indre porøsitet ogmagnetisk partikeltestning (MT)at finde overfladerevner, især i tandrodsområdet, hvor træthedsrevner starter. Smedede gear er også UT/MT inspiceret, selvom de er mindre tilbøjelige til at indeholde volumenfejl. En seriøs producent leverer et komplet materialecertifikat og inspektionsrapport med hvert gear, inklusive varmebehandlingsregistreringer, hårdhedsaflæsninger og dimensionsrapporter. Et gear, der sælges uden disse dokumenter, er en risiko, ikke en handel.
Segmenteret konstruktion til meget store gear
Ud over en vis diameter kan et tandhjul ikke transporteres eller endda støbes i ét stykke.Segmenterede omkredsgearer støbt eller smedet i to, fire eller seks segmenter, bearbejdet individuelt og derefter boltet sammen på stedet med påmonterede bolte og dyvler. Denne fremgangsmåde er standard på meget store roterovne og kuglemølledrev, hvor gearet kan overstige otte meter i diameter og veje mere end hundrede tons. Segmenteret konstruktion gør også udskiftning praktisk - hvis en tandsektion er beskadiget, kan det berørte segment løsnes og udskiftes uden at fjerne hele gearet. Det kritiske krav er, at sammenføjningsfladerne mellem segmenterne er bearbejdet til en høj standard, og at bolthullerne er line-rømmet efter samling, så gearet kører rigtigt som en enkelt cirkel.
Anvendelser i tung industri
Brugerdefinerede store gear findes overalt, hvor tungt roterende udstyr skal drives med højt drejningsmoment og lav hastighed. Iminedrift, de driver kuglemøller, stangmøller, knusere og roterende tørremaskiner. Icement og kalk, drejer de roterovne, kølere og vertikale valsemøller. Imetallurgi, de kører omformere, kontinuerlige støbere og valseværksstandere. Imaterialehåndtering, danner de svingringe og drivgear på store kraner og skibslossere. Ivindkraft, smedede gearringe og planetgear sidder inde i gearkassen, der øger rotorhastigheden til generatorhastigheden. I alle tilfælde er gearet en kritisk komponent - dets fejl stopper maskinen, og dets udskiftning koster ugers nedetid plus prisen på selve gearet.
Konklusion
Skræddersyet fremstilling af store gear til den tunge industri er en kombination af metallurgi, bearbejdning og kvalitetskontrol, som kun få butikker kan udføre fra ende til anden. Den rigtige proces - støbning til meget store tandhjul, smedning til tungt belastede tandhjul og mindre tandhjul - tilpasset det rigtige materiale og den rigtige varmebehandling, producerer et gear, der kører i årtier under stød og højt drejningsmoment. Nøjagtighedsstandarder og UT/MT-inspektion er ikke ekstraudstyr; de er, hvad der adskiller et pålideligt gear fra en støbning, der kan fejle uden varsel. For køberen er det sikreste valg en producent, der kontrollerer hvert trin fra råmateriale til slutinspektion og kan levere certifikaterne for at bevise det.


